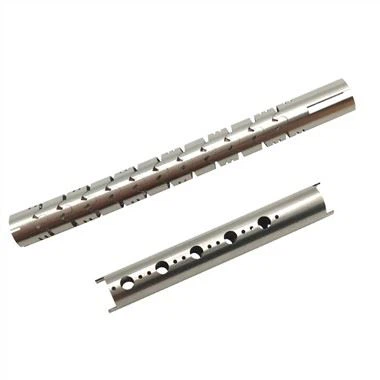
Le rôle de la largeur de saignée dans les performances des hypotubes semi-rigides
Sep 01, 2026
Introduction : le point douloureux
Dans la fabrication d'hypotubes semi--rigides, la largeur de saignée-la largeur du matériau retiré par le laser-est un paramètre critique qui a un impact direct sur les propriétés mécaniques de l'appareil. Le problème pour les fabricants est d’obtenir la largeur de saignée optimale qui équilibre flexibilité et résistance. Si le trait de scie est trop large, un excès de matière est retiré, affaiblissant le tube et réduisant ses caractéristiques semi-rigides. S'il est trop étroit, le laser risque de ne pas pénétrer complètement, laissant des micro-connexions qui modifient le comportement de flexion prévu. Ce défi de précision est amplifié dans la production en grand volume-, où la cohérence est essentielle. Pour les applications en endoscopie ou en interventions cardiovasculaires, où les hypotubes semi-rigides doivent fonctionner de manière fiable sous charge cyclique, le contrôle de la largeur de saignée est essentiel pour éviter une défaillance prématurée et garantir la sécurité du patient.
Principe : La science de la semi-rigidité
La largeur de saignée influence le module de section et la rigidité en flexion de l'hypotube. Un trait de scie plus étroit (par exemple, 0,012 mm) préserve une plus grande partie de la section transversale-du tube d'origine, maintenant ainsi une résistance de colonne et une transmission de couple plus élevées. Cependant, cela signifie également que les réductions sont plus rapprochées, ce qui pourrait accroître la flexibilité. L'état semi-rigide est obtenu en optimisant la largeur de saignée pour créer un motif dans lequel les zones non coupées sont suffisamment larges pour résister à la compression mais suffisamment étroites pour permettre une flexion contrôlée. La découpe laser fait office de charnière et la largeur de saignée détermine le jeu de la charnière. En contrôlant précisément cette dimension, les ingénieurs peuvent affiner-la réponse semi-rigide, garantissant que l'hypotube peut naviguer dans les courbes sans se plier tout en fournissant la force de poussée nécessaire. Cet équilibre délicat est au cœur de la conception des hypotubes découpés au laser.
Classification des équipements : technologies de découpe laser
Pour obtenir une largeur de saignée constante, il faut :
Mode-Saut-Lasers à fibre gratuits: Fournit une poutre stable pour des saignées étroites reproductibles.
Optique de mise en forme du faisceau: Créez un profil énergétique uniforme pour un enlèvement de matière précis.
Systèmes de surveillance-en temps réel: Utilisez la triangulation laser ou la vision pour mesurer la largeur de saignée pendant la coupe et ajuster les paramètres de manière dynamique.
Ces technologies garantissent que la largeur de saignée minimale de 0,012 mm est obtenue de manière fiable, même sur de longues séries de production.
Guide pratique : Bonnes pratiques de fabrication
Calibrez quotidiennement la mise au point laser pour maintenir la taille du spot. Optimisez la pression du gaz d'assistance pour éliminer le matériau fondu sans perturber le trait de scie. Utilisez des durées d'impulsion courtes pour minimiser les zones affectées par la chaleur. Implémentez un contrôle statistique du processus pour surveiller la variation de la largeur de saignée. Après la découpe, inspectez les échantillons au microscope pour vérifier les dimensions. Pour les hypotubes semi--rigides, il est crucial de tester les propriétés mécaniques de chaque lot pour garantir que la largeur de saignée n'a pas compromis les performances. Documentez tous les paramètres et résultats conformément à la norme ISO 13485.
Expérience-du monde réel : leçons tirées du terrain
Un fabricant de dispositifs de récupération endoscopique était confronté à des retours fréquents en raison du vrillage de l'hypotube. L'enquête a révélé que les variations de largeur de saignée entraînaient une flexibilité incohérente. En passant à un système laser avec-surveillance du trait de scie en temps réel et contrôles du processus de serrage, ils ont obtenu des performances semi-rigides uniformes-. La leçon : la largeur de saignée n’est pas seulement un détail de fabrication mais un déterminant essentiel du succès clinique. Même des écarts au niveau du micron- peuvent avoir des conséquences importantes sur le terrain.
Conclusion et sublimation
La largeur de saignée, bien que microscopique, joue un rôle macroscopique dans les performances des hypotubes semi-rigides. Cela témoigne de la précision de l’usinage laser moderne et de son impact sur la santé humaine. La sublimation de ce paramètre est sa contribution à la fiabilité des dispositifs médicaux, où chaque micron compte. En maîtrisant la largeur de saignée, les fabricants s'assurent que chaque hypotube répond aux normes rigoureuses requises pour les interventions salvatrices-.
Perspectives et suggestions
Les avancées futures pourraient inclure une optique adaptative qui ajuste automatiquement la largeur de saignée en fonction de la géométrie du tube. Nous proposons des recherches sur les lasers ultrarapides pour un contrôle encore plus fin. De plus, le développement de techniques de mesure sans contact-pour une inspection à 100 % améliorera encore la qualité. À mesure que les appareils se miniaturisent, l'importance de la largeur de saignée ne fera que croître, stimulant l'innovation dans la technologie laser et le contrôle des processus.