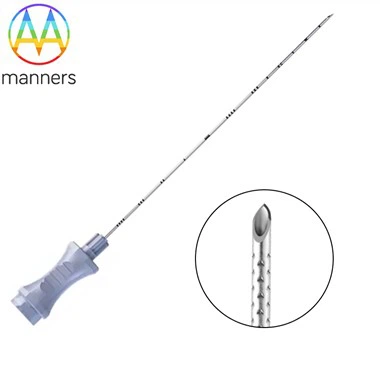
Traçabilité de la qualité et gestion des risques pour les aiguilles à extrémité couronne multi-fonctionnalités
Jul 23, 2026
Pour les dispositifs médicaux de classe III-en particulierAiguilles à bout de couronne la qualité des tissus stériles pénétrants- transcende les pourcentages acceptables ; cela constitue un impératif de sécurité des patients. La gestion de la qualité devient exponentiellement complexe lorsque les aiguilles intègrent diverses géométries de pointe : Lancet, Menghini, Whitacre, Backcut, Trocar, Franseen et Crown Core Cut. En tant que responsableFabricant d'aiguilles à extrémité de couronne, nous reconnaissons qu'un système de gestion de la qualité (QMS) robuste conforme à la norme ISO 13485, associé à une traçabilité stricte et une gestion proactive des risques, est le seul rempart garantissant la sécurité et l'efficacité des produits. Cet article décrit notre approche multi-de l'assurance qualité tout au long du cycle de vie des aiguilles multi-fonctionnalités.
La norme ISO 13485 impose une « approche processus » et une « pensée-basée sur les risques ». Pour les aiguilles Crown End, nous identifionsProcessus spéciaux-ceux dont les résultats ne peuvent pas être entièrement vérifiés par une surveillance ultérieure ou pour lesquels la vérification est destructrice/peu pratique. Les exemples clés incluent : le nettoyage/passivation de tubes en acier inoxydable-, le meulage/électropolissage de pointes d'aiguilles, le collage/soudage de moyeux et la stérilisation à l'oxyde d'éthylène (EO). Prenez la fabrication des aiguilles Franseen : la découpe laser ou la micro-électroérosion des dents de la couronne constitue un procédé particulier. La détection des micro-fissures dans les broches via des-méthodes non destructives après-processus n'est pas fiable. Ainsi, nous appliquons une validation rigoureuse des processus (IQ/OQ/PQ). Des instructions de travail détaillées régissent chaque opération. Les opérateurs sont formés et qualifiés. Les paramètres du processus sont surveillés en permanence et une revalidation -a lieu périodiquement. Cela garantit la stabilité et le contrôle du processus.
Contrôle des micro-défauts utilise une stratégie d’inspection à plusieurs niveaux. Niveau 1 : 100 %Inspection optique automatisée (AOI). Les systèmes de vision à haute résolution-scannent chaque pointe d'aiguille, référençant des bibliothèques contenant des centaines de paramètres spécifiques à chaque géométrie (par exemple, symétrie des bords du Lancet 3-, position de l'orifice latéral de Menghini, angle du cône de Whitacre, intégrité du bord backcut, symétrie du trocart à 3 pyramides, cohérence des dents de Franseen, morphologie du lobe Crown Core Cut). Les écarts déclenchent un rejet automatique. Niveau 2 :Métrologie de laboratoire. Les échantillons sont soumis à une évaluation microscopique périodique (microscope d'outilleur, profilage des contours, interférométrie en lumière blanche) pour des mesures précises de la géométrie et de la rugosité de surface. La microscopie électronique à balayage (MEB) et la spectroscopie à dispersion d'énergie (EDS) analysent la microstructure et la composition élémentaire pour les constructions critiques. Niveau 3 :Essais physiques destructifs. L'insertion simulée à l'aide de modèles tissulaires biomimétiques évalue la force de pénétration, la stabilité de la morsure et le traumatisme tissulaire. Les débits, l’intégrité des joints et la résistance à la corrosion sont également validés. Cette approche à plusieurs niveaux-intercepte les défauts microscopiques avant qu'ils ne s'aggravent.
Traçabilité des matériaux et des lots constitue l'épine dorsale de notre système de gestion de la qualité. Nous maintenons un système de traçabilité-en boucle fermée depuis la réception des matières premières jusqu'à la distribution des appareils finis. Les bobines de matières premières portent des numéros de chaleur/lot uniques liés aux certifications des usines (chimie, mécanique). Tout au long de l’étirage des tubes, du broyage, du nettoyage, de l’assemblage, de l’emballage et de la stérilisation, nous enregistrons les lots de matériaux, les identifiants des équipements, les paramètres du processus, les opérateurs et les résultats d’inspection. Chaque appareil porte un identifiant unique (code-barres/Data Matrix). Cela permet une traçabilité bidirectionnelle : interroger un appareil révèle sa généalogie complète ; à l’inverse, l’identification d’un facteur de risque permet de retracer toutes les unités concernées. En cas de plainte du marché (par exemple, fracture de la broche Franseen), nous identifions rapidement le lot de production, la source du matériau, les paramètres de broyage et les enregistrements d'inspection. Cela facilite l'analyse des causes profondes, les actions correctives et les actions ciblées sur le terrain (par exemple, les rappels), le respect des obligations réglementaires et la protection des patients.
Gestion des risques imprègne le cycle de vie du produit, conformément à la norme ISO 14971. Lors de la conception, nous effectuons une analyse préliminaire des dangers et une évaluation des risques, identifiant les dangers biologiques (cytotoxicité, sensibilisation), chimiques (lixiviation, résidus) et physiques (fracture de la pointe, blessure par perforation). Les intrants de conception précisent les critères d’acceptabilité des risques ; les résultats de la conception détaillent les contrôles de risque correspondants. Par exemple, contrôler le risque de fracture de la pointe implique de sélectionner les alliages appropriés, d'optimiser le traitement thermique et d'appliquer des tests non-destructifs (CND) rigoureux. Pendant la production, l’analyse des modes de défaillance et de leurs effets de conception (DFMEA) informe l’analyse des modes de défaillance et de leurs effets de processus (PFMEA). Nous identifions les défaillances potentielles des processus (par exemple, des micro-fissures lors du meulage Franseen) et instituons des contrôles (par exemple, optimisation de l'affûtage des meules, du débit du liquide de refroidissement, des taux d'avance). Les dossiers de gestion des risques font l’objet d’un examen périodique pour garantir une efficacité continue. Cette approche systématique neutralise les risques potentiels de manière proactive.
Amélioration continue est l'âme de notre système ISO 13485. Nous exploitons un solide mécanisme d’actions correctives et préventives (CAPA). Les données de qualité-issues des-métriques du processus, des commentaires des clients et de la surveillance des événements indésirables-sont régulièrement analysées. Le contrôle statistique des processus (SPC) surveille la stabilité des paramètres clés et met en évidence les tendances. Lorsque des non-conformités ou des plaintes surviennent, les enquêtes CAPA identifient les causes profondes, mettent en œuvre des correctifs efficaces et mettent en place des mesures préventives pour éviter toute récidive. Par exemple, des bavures persistantes sur les ports latéraux de Menghini ont déclenché une CAPA : l'enquête a révélé une usure progressive du poinçon, ce qui a entraîné une révision des calendriers de maintenance préventive et une inspection visuelle en ligne. Nous favorisons une culture de qualité, en encourageant la participation des employés via des cercles de qualité et des initiatives Kaizen. En tant que dévouéFabricant d'aiguilles à extrémité de couronne, nous respectons les normes de qualité les plus élevées. Grâce à une conformité rigoureuse à la norme ISO 13485 et à une gestion proactive des risques, nous fournissons des dispositifs sûrs et fiables à l'échelle mondiale, contribuant ainsi à de meilleurs résultats pour les patients.