Système d'inspection de qualité pour la pointe de l'aiguille moulue de l'hypotube
Sep 08, 2026
Points douloureux
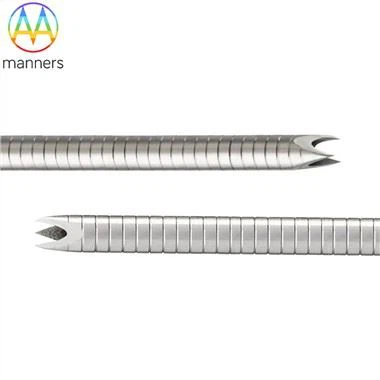
L'hypotube découpé au laser sert de tige de distribution de noyau pour les dispositifs de cathéter mini-invasifs, plage de diamètres extérieurs Ø0,20 mm-20 mm, largeur de saignée laser minimale 0,012 mm, réalisant une flexibilité graduelle et une transmission de couple via des modèles en spirale continue, en spirale interrompue ou en coupe radiale pour les chirurgies cardiovasculaires, urinaires et neurologiques. Le meulage des pointes d'aiguilles définit la sécurité clinique des hypotubes, mais de nombreux fabricants sont confrontés à des problèmes liés à l'inspection. En s'appuyant uniquement sur une inspection visuelle manuelle, on ne parvient pas à détecter des défauts à micro-échelle tels que des microfissures souterraines, de minuscules bavures dans la lumière interne et un subtil voile de pointe. Différents inspecteurs apportent des normes de jugement incohérentes, entraînant une qualité sortante instable. Certaines usines n'inspectent que les dimensions de la pointe par sondage, ignorant l'évaluation de la netteté et le dépistage des défauts de surface. Les pointes d'hypotubes défectueuses s'écoulent vers l'ensemble de cathéter en aval ; les défauts cachés ne sont révélés qu’au cours de la phase de test clinique, entraînant d’énormes pertes et un risque de conformité ISO13485. De plus, l’inspection traditionnelle ne peut pas quantifier la capacité du processus de meulage, faute de données objectives pour la validation du processus spécial. Lors de la manipulation d'échantillons d'hypotubes personnalisés selon des dessins 2D/3D, la définition des normes d'inspection devient ambiguë, ce qui augmente le cycle d'itération du projet.
Principe de l'inspection de la qualité des pointes de terre pour les hypotubes
L’objectif principal de l’inspection des pointes rectifiées des hypotubes est de vérifier si le résultat de meulage satisfait aux spécifications du dessin, tout en éliminant les pièces présentant des défauts cachés en surface ou sous la surface qui menacent la sécurité clinique. L'inspection couvre trois dimensions : la dimension géométrique, l'intégrité de la surface et les performances fonctionnelles. L'inspection géométrique confirme l'angle de biseau, le décalage de la pointe, la tolérance des dimensions extérieures de la pointe et la rondeur de la lumière. L'inspection de l'intégrité de la surface filtre les bavures, les éclats, les marques de brûlure et les microfissures induites par le meulage sur la surface extérieure et le bord de la lumière. L'évaluation fonctionnelle reflète indirectement la netteté de la pointe et les performances anti-dommages. Étant donné que de nombreux défauts de meulage se situent à l’échelle micrométrique, l’observation ordinaire à l’œil nu ne peut pas les capturer. Le principe d’inspection nécessite des moyens de détection à plusieurs niveaux : macro-observation, mesure de grossissement optique et analyse par échantillonnage destructif partiel. L'inspection doit être exécutée au niveau du nœud de processus approprié : inspection du premier article après le meulage, inspection de patrouille intermédiaire pendant l'exécution en série, inspection de la pièce finie après le traitement post-broyage. L’inspection ne peut pas se concentrer uniquement sur l’apparence ; il doit prendre en charge la validation des processus spéciaux et le calcul de la capacité du processus pour la procédure de meulage des pointes d'aiguille, conformément à la réflexion basée sur les risques du système de gestion de la qualité des dispositifs médicaux.
Classification des équipements d'inspection des pointes
Quatre grandes catégories d'équipements d'inspection construisent un système complet de contrôle de la qualité des pointes de sol des hypotubes. Premièrement : un système de microscope optique à fort grossissement avec fonction de mesure, largement utilisé pour l'inspection de routine des pointes. Il mesure l'angle de biseau, le décalage de la pointe, les bavures et les fissures de surface, adapté à la plupart des hypotubes découpés au laser en acier inoxydable et en nitinol. Deuxièmement : machine d’inspection visuelle automatisée. Réalisez un criblage 100 % en ligne sans contact à grande vitesse pour les pièces d'hypotubes de production en série, identifiez automatiquement les écarts de géométrie de la pointe et les défauts de surface, réduisez considérablement le risque d'incohérence du jugement manuel. Troisièmement : instrument de mesure de la rugosité de surface, évaluant la valeur Ra de la surface du biseau après meulage et traitement post-meulage, pour vérifier la qualité de la surface. Quatrièmement : équipement analytique auxiliaire, notamment un microscope métallographique et un SEM pour une analyse destructive par échantillonnage périodique. Observez la section transversale de la pointe pour vérifier les microfissures souterraines et la couche de dommages thermiques, utilisée pour la validation du processus et l'analyse des causes anormales au lieu de l'inspection sortante de routine. Tous les équipements d'inspection nécessitent un étalonnage régulier conformément aux exigences ISO13485 et ISO9001:2015.
Guide pratique des opérations d’inspection
Créez un flux de travail d'inspection en plusieurs étapes pour la procédure de meulage des pointes d'aiguilles d'hypotubes. Inspection du premier article : après la configuration du programme ou le réglage des paramètres, prenez plusieurs premières pièces pour une inspection complète. Mesurez la dimension géométrique de la pointe par rapport aux exigences du dessin 2D/3D au microscope optique, vérifiez la présence de bavures, de marques de brûlure, de fissures et de déformation de la lumière. Ce n’est qu’une fois le premier article adopté que la production de masse formelle peut commencer. Inspection de patrouille en cours de processus : prélever périodiquement des échantillons pendant un cycle de production continu, surveiller la dérive de qualité induite par l'usure des meules. Inspection finale de la pièce finie : revérifiez la qualité de la pointe après avoir terminé le traitement post-meulage tel que l'électropolissage. Pour les hypotubes critiques utilisés dans les interventions cardiovasculaires et neurologiques, déployer un équipement d'inspection visuelle automatisé pour un dépistage à 100 %. Effectuez une analyse métallographique d'échantillonnage périodique pour la validation du processus spécial de meulage, confirmez qu'il n'existe aucun dommage thermique souterrain ni aucune microfissure. Enregistrez complètement toutes les données d'inspection, associez-les au lot de matériaux d'hypotube, au lot découpé au laser et aux paramètres du processus de broyage, réalisez une traçabilité complète du produit. Définir des critères clairs d'acceptation et de rejet dans un document écrit ; éviter les descriptions ambiguës. Lorsque le client fournit un échantillon physique comme référence, calibrez la référence d'inspection par rapport à la géométrie de l'échantillon.
Expérience de production réelle
L'expérience pratique indique que l'inspection visuelle manuelle présente des limites évidentes pour le contrôle qualité des pointes d'hypotube. Les minuscules bavures de la lumière interne et les microfissures souterraines échappent facilement au contrôle à l'œil nu. La cause première de nombreux incidents qualité réside dans un recours excessif à l’inspection manuelle. Pour les micro-hypotubes d'un diamètre extérieur inférieur à Ø0,5 mm, l'erreur de mesure manuelle devient significative. L'inspection optique automatisée réduit considérablement les interférences du facteur humain, mais les ingénieurs doivent optimiser l'algorithme pour la fonction de pointe creuse de l'hypotube, éviter les situations de faux rejet ou de fausse acceptation. L’échantillonnage destructif métallographique ne peut pas s’appliquer à chaque produit fini ; cela fonctionne pour la validation du processus plutôt que pour le contrôle sortant. Les usines ne devraient pas considérer l’inspection premier article comme un travail ponctuel ; l'usure de la meule entraînera une dérive progressive de la qualité lors d'un fonctionnement en masse de longue durée, de sorte que l'inspection par patrouille ne peut être omise. Même l'hypotube découpé au laser a réussi les tests de flexibilité et de couple, un meulage de pointe non qualifié rendra toujours le composant final non conforme. L'exhaustivité du dossier d'inspection est essentielle pour l'audit ISO13485 ; un enregistrement incomplet entraînera un constat de non-conformité.
Résumé
La construction complète du système d’inspection est une garantie essentielle de la qualité du meulage des pointes d’aiguilles des hypotubes. L'inspection comprend la mesure de la géométrie, le dépistage des défauts de surface et l'analyse périodique par échantillonnage destructif pour la validation du processus. L’inspection manuelle ne peut à elle seule couvrir tous les risques cachés à l’échelle micrométrique. Des nœuds d'inspection à plusieurs étapes, notamment le contrôle du premier article, la patrouille en cours de fabrication et l'inspection du produit fini, devraient être établis. L'inspection sert non seulement à rejeter les pièces défectueuses, mais fournit également des données objectives pour l'évaluation de la stabilité du processus de meulage. L'hypotube découpé au laser de haute qualité ne peut pas compenser l'insuffisance du mécanisme d'inspection du meulage de la pointe.
Perspectives et suggestions
À mesure que l'industrie des dispositifs médicaux mini-invasifs évolue, l'application des hypotubes s'étend à la neurologie à haut risque et aux domaines d'intervention vasculaire périphérique, les exigences en matière de contrôle de qualité des pointes deviennent plus strictes. Les fabricants devraient accélérer le déploiement de stations d’inspection visuelle automatisées pour les pointes de terre des hypotubes. Optimisez le document standard d'inspection pour les projets d'hypotubes personnalisés en fonction du dessin ou de l'échantillon 2D/3D du client. Combinez les retours de données d’inspection pour optimiser la bibliothèque de paramètres du processus de meulage. Traitez le système d'inspection des pointes comme un élément important de la validation du processus spécial d'hypotube selon la norme ISO13485, fournissez des preuves de qualité solides pour l'enregistrement des produits et la soumission clinique des OEM de dispositifs médicaux.