Stratégie de correspondance des matériaux pour l'hypotube tressé dans les systèmes d'administration endoscopiques
Sep 03, 2026
Points douloureux
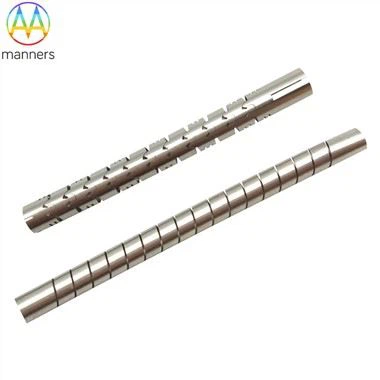
De nombreux ingénieurs d'appareils copient les paramètres éprouvés de la structure de la tresse sans évaluer les effets de couplage matériau-matériau. L'architecture de tresse identique offre des sorties mécaniques complètement différentes lorsqu'elle est associée à des tubes de base et des fils tressés d'alliages différents. L'hypotube tressé en acier inoxydable offre une résistance élevée à la traction mais une récupération élastique limitée. La tresse en nitinol apporte une superélasticité exceptionnelle tout en exigeant un contrôle strict du processus pour éviter la dégradation du matériau induite par la chaleur. Le fil cobalt-chrome L605 offre des performances de fatigue supérieures à un coût de matériau plus élevé. Des combinaisons de matériaux inadaptées provoquent une rupture prématurée des tresses, une résistance insuffisante à l'écrasement ou une dégradation de la flexibilité des dispositifs cardiovasculaires, urinaires et neuroendoscopiques. Les équipes OEM se concentrent souvent uniquement sur les dimensions extérieures et la densité de la tresse, ignorant l'interaction entre l'alliage du tube de base et le matériau du fil de tresse. Cela entraîne des révisions répétées des prototypes, prolonge les délais de développement et augmente les coûts de R&D pour l’angioplastie coronarienne transluminale percutanée et les équipements d’intervention guidés par imagerie. L'hypotube de base peut être découpé au laser avec des motifs tels qu'une spirale continue, une spirale interrompue et des coupes radiales, avec une largeur de saignée minimale de 0,012 mm dans la plage de traitement de Ø0,20 mm à 20 mm dans le cadre d'une fabrication conforme aux normes ISO9001 :2015 et ISO13485.
Principe de fonctionnement
La performance globale de l'hypotube tressé provient du comportement combiné du substrat de base de l'hypotube et du réseau de fils tressés entrelacés. Les tubes de base candidats incluent l'acier inoxydable 304, 316L, le 17‑7PH, le Nitinol et le L605. Le tube de base peut recevoir une découpe au laser avec des motifs variés pour ajuster la flexibilité et le couple de base. Le fil tressé peut sélectionner des qualités d'alliage assorties ou différentes.. 316Les fils tressés en acier inoxydable L présentent des propriétés mécaniques stables et une rentabilité, bien adaptés aux systèmes d'administration interventionnels à usage général. Les fils tressés en nitinol offrent une récupération superélastique à grande contrainte, idéale pour les dispositifs soumis à de fréquentes déformations par flexion brusque. La tresse cobalt-chrome L605 présente une résistance exceptionnelle à la fatigue et à la flexion cyclique pour les scénarios de service à cycle élevé. L'angle de la tresse, le diamètre du fil et les pics par pouce définissent la géométrie du maillage, tandis que les propriétés intrinsèques de l'alliage déterminent la façon dont le treillis tressé répond aux charges d'écrasement, de torsion et de flexion. Lorsque le matériau de la tresse et le matériau du tube de base ne correspondent pas, le module élastique différentiel crée une répartition inégale des contraintes au niveau des zones de liaison et de terminaison, augmentant ainsi le risque de rupture par fatigue. Des configurations personnalisées adaptées aux matériaux peuvent être réalisées selon les dessins 2D/3D ou les échantillons physiques du client.
Classement des équipements
Trois grands groupes d'équipements prennent en charge la production d'hypotubes tressés multi-matériaux. Premièrement, des machines de tressage tubulaires compatibles multi-alliages : le contrôle de tension réglable adapte les fils fins en acier inoxydable, en nitinol et L605 pour construire un renforcement de tresse sur des substrats d'hypotubes. Deuxièmement, des plates-formes de découpe laser intégrées : fabrication de substrats d'hypotubes de base à motifs (coupes en spirale, radiales, sur mesure), couvrant des tubes de Ø0,20 mm à 20 mm avec une largeur de saignée minimale de 0,012 mm, traités selon les dessins ou échantillons du client. Troisièmement, des stations de post-traitement et d'essais orientées matériaux : traitement de surface dédié aux composants en Nitinol, unités de passivation pour les pièces en acier inoxydable et bancs d'essais mécaniques multimodes pour l'évaluation de la résistance à l'écrasement, de la torsion et de la fatigue. Le flux de fabrication complet suit les normes de qualité ISO9001:2015 et ISO13485. L’inspection des matières premières à l’arrivée valide la composition chimique, l’état des grains et la tolérance dimensionnelle des tubes de base et des tresses. Les produits prennent en charge le carton standard ou les emballages personnalisés.
Directives d'utilisation pratiques
Tout d’abord, définissez les conditions de travail cliniques : ampleur de la charge d’écrasement attendue, rayon de courbure maximal, couple de rotation requis et nombre de déformations cycliques. Sélectionnez la qualité de l'alliage d'hypotube de base et décidez si un motif découpé au laser est requis. Choisissez le matériau du fil tressé correspondant aux scénarios d'application : tresse en acier inoxydable pour les appareils à usage général sensibles au coût ; Tresse en nitinol lorsque la résilience superélastique est critique ; Tresse L605 pour les applications à charge de fatigue élevée. Définissez les paramètres de tresse : diamètre du fil, angle de tresse et densité des pics par pouce. Si le tube de base est découpé au laser, spécifiez la disposition du motif et la largeur de saignée supérieure ou égale à 0,012 mm. Soumettre un dessin 2D/3D ou un échantillon physique pour examen de fabricabilité. Produire des échantillons d’articles d’essai. Effectuer une vérification des performances de l'accouplement des matériaux : test d'écrasement radial, test de transmission de couple, évaluation de la résistance au pliage et test de fatigue combiné flexion-écrasement cyclique. Si les performances s'écartent des spécifications, ajustez la sélection du matériau de tresse ou modifiez les paramètres géométriques de la tresse. Processus complets de tressage, fixation des extrémités de tresse, ébavurage, nettoyage et passivation. Effectuer un contrôle dimensionnel et qualité de surface complet. Appliquez un carton standard ou un emballage spécifié par le client. Conservez une documentation complète sur la traçabilité des lots, conforme aux normes ISO.
Expérience pratique de l'industrie
La pratique industrielle montre que l'association d'un hypotube à base d'acier inoxydable avec une tresse en acier inoxydable permet d'obtenir des performances globales stables à un coût gérable. L'application directe d'une tresse en acier inoxydable sur le tube de base en Nitinol crée une inadéquation de module au niveau des joints de terminaison, ce qui devient facilement un point d'initiation de fissures de fatigue. L'hypotube tressé en nitinol nécessite un apport thermique étroitement contrôlé pendant le tressage et le collage des extrémités ; une chaleur excessive ruinera les propriétés du matériau superélastique. De nombreux prototypes ayant échoué proviennent de la copie sans modification des jeux de paramètres de tresses en acier inoxydable sur du matériau Nitinol. La simulation doit saisir des courbes contrainte-déformation réelles des alliages plutôt que des données génériques sur les matériaux. Les essais de fatigue par écrasement sur banc ne sont pas négociables pour les hypotubes tressés de matériaux différents. Les dessins techniques doivent indiquer explicitement les spécifications de l'alliage du tube de base et du matériau des tresses.
Résumé
Les performances mécaniques des hypotubes tressés sont régies conjointement par le matériau du substrat du tube de base et la sélection de l'alliage des fils tressés. Une correspondance appropriée des matériaux évite la rupture du fil tressé, la concentration de contraintes par inadéquation de module et les dommages prématurés par fatigue pour les dispositifs d'administration endoscopiques. La validation physique du prototype sur banc est indispensable avant l’itération formelle du produit. Une collaboration étroite entre les ingénieurs en matériaux et les ingénieurs en conception de structures raccourcit les cycles de développement des dispositifs médicaux.
Perspectives et suggestions
Les innovations futures devraient créer une base de données d'appariement de matériaux pour les hypotubes tressés couvrant les alliages d'acier inoxydable, de nitinol et de cobalt-chrome. Les équipes de R&D doivent explorer davantage les hypotubes tressés en Nitinol de très petit diamètre pour les instruments micro-endoscopiques. Les fabricants doivent optimiser les paramètres du processus de contrôle thermique pour la fabrication des tresses en nitinol. Le contrôle qualité devrait renforcer l’évaluation de la fatigue articulaire de matériaux différents afin de répondre aux exigences cliniques croissantes de la neurologie et des interventions vasculaires périphériques complexes mini-invasives.