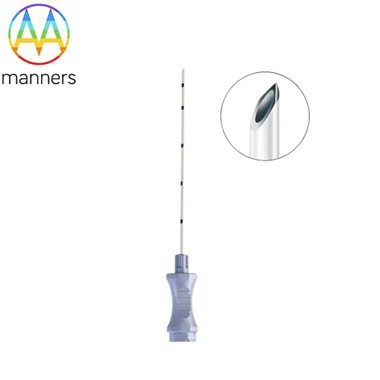
Traçabilité de la fabrication des guides de sonde à pointe et des sondes marquées pour la sécurité et le contrôle de la profondeur
Jul 26, 2026
Dans l'application clinique du Aiguille de ponction de moelle osseuse de type biopsie stérile, deux détails dictent souvent le succès de la procédure : l'estimation précise de la longueur de l'échantillon avant l'extraction (Sonde marquée pour vérifier la longueur de l'échantillon avant l'extraction) et prévenir les blessures accidentelles par piqûre d'aiguille dans les espaces confinés (Le guide de la pointe de la sonde garantit la sécurité de l'utilisateur final contre les piqûres accidentelles d'aiguille.). Bien qu'apparemment distinctes, ces caractéristiques partagent une base de fabrication rigoureuse impliquant un usinage de précision et un traitement de surface. Du point de vue du fabricant, cet article décode les processus de marquage à l'échelle et de guidage de la sonde, soulignant leur rôle essentiel dans l'assurance qualité des produits.
Marquage laser : jauges de profondeur permanentes
L'impression à l'encre traditionnelle s'écaille ou se brouille souvent après une stérilisation à l'oxyde d'éthylène (EO) ou un stockage prolongé, ne répondant pas aux normes de traçabilité et de lisibilité clinique. AvancéFabricants d’aiguilles de biopsie stérilesutiliserMarquage laser permettant de graver des lignes d'échelle et des identifiants alphanumériques sur la tige de la sonde en acier inoxydable-. Ce processus utilise des faisceaux laser à haute énergie- pour induire une vaporisation ou une oxydation localisée (formant une couche d'oxyde de chrome noir), créant ainsi des marques permanentes. Les fabricants sont confrontés à un compromis critique-lors de la définition des paramètres du laser : une profondeur excessive crée des points de concentration de contraintes qui affaiblissent la résistance à la flexion de la sonde, tandis qu'une profondeur insuffisante compromet la visibilité lors d'une utilisation à long terme-. Grâce à la validation du plan d'expériences (DOE), les profondeurs de marquage sont généralement contrôlées entre 5 et 10 μm, garantissant ainsi la clarté des bords sans résidus de scories. Pour les calibres plus grands (8G, 11G), les intervalles d'échelle sont fixés à 5 mm ou 10 mm ; pour des aiguilles plus fines (16G, 18G), les micro-polices associées à des-traitements à contraste élevé garantissent une lisibilité rapide, même en cas de contamination par du sang ou des liquides.
Moulage par injection de précision et intégration de-polymères métalliques
LeGuide de la sonde à pointe, généralement situé au niveau du moyeu ou de la base de la canule, limite le fouet radial de la sonde lors de l'insertion/du retrait, empêchant ainsi l'exposition latérale-accidentelle de la pointe. Il assure également laSonde marquéeLe visage de l'écaille reste orienté vers le clinicien. Les fabricants produisent ces composants via un moulage par injection de précision à l'aide de polymères de qualité médicale-, ce qui nécessite des finitions de surface de cavité de moule ultra-pour éviter les rayures d'éjection. L'étape critique est laassemblage coaxial de la canule métallique et du guide en plastique. Sur les lignes automatisées, les systèmes de vision localisent la ligne centrale de la canule avant de souder par ultrasons ou de-mettre en place le guide par pression. Toute excentricité augmente la friction de la sonde et compromet la douceur duLevier de verrouillage OUVERT/FERMÉ. De plus, les chanfreins des pointes de guidage subissent un ébavurage pour éviter de racler la surface électropolie de l'arbre en acier inoxydable- pendant le cyclage.
Motifs géométriques et sécurité ergonomique
Pendantfabrication de prototypes fonctionnels, tests de perforation in vitro a révélé qu'une longueur de guide insuffisante permettait à la queue de la sonde de se soulever lorsqu'elle était complètement déployée, tandis qu'une longueur excessive masquait les marquages critiques sur leSonde marquée. À traversétudes comparatives, nousobtenu le motif des dimensions géométriques: la longueur de guidage effective doit être au moins deux fois supérieure au diamètre de la sonde. À l'état du levier FERMÉ, le guide doit encapsuler entièrement la section arrière non-coupante de la pointe de la sonde. Traduire la « sécurité » en tolérances dimensionnelles spécifiques sur un plan est la responsabilité principale du fabricant.
Double avantage de l’électropolissage
Électropolissage affecte non seulement la pointe et la lumière, mais également la tige de la sonde gravée. Le processus arrondit les micro-bords des rainures de tartre, réduisant ainsi l'accrochage des tissus et améliorant la résistance à la corrosion. Cependant, les fabricants doivent tenir compte de la légère réduction de la profondeur des marques laser provoquée par la dissolution électrochimique, en appliquant souvent un calcul de compensation de profondeur avant-polissage. En fin de compte, lorsqu'un clinicien tient une aiguille comportant un symbole clairSonde marquée et une écurieGuide de la sonde à pointe, ils bénéficient non seulement de la précision des mesures, mais également du contrôle méticuleux du fabricant sur la métallurgie au niveau du micron-, la physique des lasers et la science des polymères. Ce contrôle constitue le fondement deInstrument d'injection et de ponctionqualité.