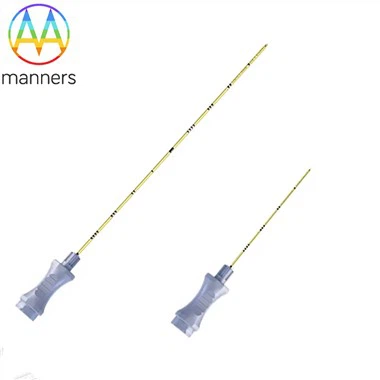
-Analyse approfondie des processus de fabrication et du contrôle qualité des aiguilles Chiba
Jun 09, 2026
https://radiopaedia.org/articles/chiba-aiguille
Introduction
Entre les mains des cliniciens, unAiguille de Chibaagit comme une extension adroite et précise de leurs compétences ; pour les ingénieurs de fabrication, il représente une œuvre d’art industrielle exigeant une précision suprême. Ses performances fiables, sa sécurité clinique et son efficacité thérapeutique reposent entièrement sur des flux de fabrication rigoureux et complexes et sur un système de contrôle qualité exceptionnellement rigoureux. Des dizaines de procédures séquentielles transforment le stock de métal brut en une aiguille de ponction médicale qualifiée, chaque étape incarnant le summum de la technologie de fabrication de précision. Prenant les aiguilles Chiba en acier inoxydable comme objet de recherche, cet article dissèque en profondeur les processus de production de base, élabore la philosophie omniprésente de la gestion de la qualité et dévoile le domaine inédit du savoir-faire méticuleux derrière cette fine aiguille fine.
1. Flux de travail de fabrication de base : transformation de la matière première en instrument fini
La production d'aiguilles Chiba est un exemple de fabrication de dispositifs médicaux de haute-précision, divisée en étapes clés :
1.1 Sélection des matières premières et pré-traitement
L'ensemble de la chaîne de production commence par la qualification des matériaux. L'acier inoxydable 316L de qualité médicale-(formulation à faible-carbone pour une résistance supérieure à la corrosion) sert de matière première dominante. Dès réception, les barres ou tubes d'acier sont soumis à un audit strict des documents de certification des matériaux, ainsi qu'à une re-vérification de la composition chimique et des propriétés mécaniques. Les surfaces des matériaux doivent être exemptes de défauts-, exemptes de rayures, fissures et autres défauts.
1.2 Formage de tubes de précision
Cette étape façonne la lumière creuse de la tige de l’aiguille. Plusieurs passes d'étirage à froid ou de soudage au laser suivies d'un étirage réduisent progressivement le matériau brut jusqu'au diamètre extérieur et à l'épaisseur de paroi cibles. Une régulation précise du rapport de réduction de surface, de l'angle de filière et de la lubrification est obligatoire pour garantir des parois de tube uniformes, des alésages intérieurs lisses et des surfaces sans bavures-. La cohérence du diamètre intérieur régit directement la résistance à l'écoulement du fluide à l'intérieur de l'aiguille.
1.3 Formation et meulage des pointes
La pointe de l'aiguille définit le noyau fonctionnel d'une aiguille Chiba. Les machines de précision effectuent une coupe angulaire et un meulage abrasif sur une extrémité du tube pour créer un biseau à un angle spécifié, le plus souvent entre 20 et 30 degrés. Cet angle dicte de manière critique la netteté de la pénétration, le comportement de séparation des tissus et le retour tactile de l'opérateur. Le meulage est exécuté sur des meuleuses spécialisées utilisant des abrasifs de granulométrie calibrée pour produire des biseaux plats sans bords recourbés ni bavures. La netteté après-meulage doit répondre aux critères de pénétration sans effort grâce à des membranes de test standardisées.
1.4 Fabrication de trous latéraux
Un ou plusieurs trous latéraux sont gravés près de la face arrière du biseau de la pointe par ablation laser ou par micro-usinage par électroérosion (micro-EDM). Les périmètres des trous doivent posséder des finitions ultra-lisses pour éviter la lacération des tissus ou des échantillons de biopsie tranchés pendant l'aspiration. Le positionnement exact, la dimension et la géométrie des trous sont étroitement contrôlés pour optimiser les performances hydrodynamiques.
1.5 Traitement thermique et polissage
Les aiguilles en acier inoxydable peuvent subir un recuit brillant pour éliminer les contraintes résiduelles induites par la formation, améliorant ainsi la ductilité et la résistance à la corrosion. S'ensuit un polissage électrolytique complet ou un polissage mécanique. Le polissage génère une surface lisse comme un miroir qui réduit considérablement la traînée de friction contre les tissus ; plus important encore, il efface les imperfections microscopiques de la surface, augmentant ainsi la résistance à la fatigue et à la corrosion-une étape indispensable pour garantir la biocompatibilité.
1.6 Nettoyage, stérilisation et emballage
Les tiges d’aiguilles entièrement usinées subissent des cycles successifs de nettoyage et de rinçage par ultrasons à l’intérieur d’une salle blanche pour éliminer tous les résidus de traitement et les contaminants particulaires. Après séchage complet, les dispositifs sont stérilisés à l’oxyde d’éthylène (EO) ou par irradiation gamma pour atteindre un état stérile. L'emballage primaire final (par exemple, les blisters) a lieu dans un environnement propre et contrôlé, avec des étiquettes apposées indiquant le numéro de lot, les spécifications, la date de péremption et d'autres informations de traçabilité.
2. Contrôle qualité multidimensionnel : numérisation et traçabilité complète
Le contrôle qualité n'est pas un point de contrôle isolé mais une bouée de sauvetage intégrée à chaque étape de production, mise en œuvre de manière globale dans des cadres de qualité tels que la norme ISO 13485.
- Contrôle de précision dimensionnelle : Les instruments, notamment les projecteurs optiques, les jauges de diamètre laser et les machines à mesurer tridimensionnelles (MMT), effectuent une inspection à 100 % ou un échantillonnage à haute fréquence-du diamètre extérieur, du diamètre intérieur, de l'épaisseur de paroi, de la longueur de l'arbre, de l'angle de biseau de la pointe et des dimensions des trous latéraux. Les tolérances sont généralement maintenues au niveau du micromètre (μm).
- Contrôle de l'intégrité des surfaces : La microscopie électronique à balayage (MEB) caractérise la micro-morphologie des bords des pointes et des trous pour confirmer l'absence de bavures ou de fissures. Les testeurs de rugosité de surface quantifient le lissé après-polissage via les valeurs Ra.
Tests de performances fonctionnelles:
Test de netteté : un équipement spécialisé quantifie la force de pénétration requise pour percer des membranes synthétiques standardisées ou des tissus animaux.
Tests de perméabilité : les fluides de viscosité calibrée vérifient le respect des débits spécifiés.
Test de résistance de liaison du moyeu-arbre : évaluez la résistance à la charge de traction et de torsion de la jonction entre le moyeu de l'aiguille et le tube métallique.
Tests de biocompatibilité : les matières premières et les produits finis sont soumis à des évaluations de cytotoxicité, de sensibilisation et d'irritation conformément à la série de normes ISO 10993.
- Tests de propriétés mécaniques: Évaluer la rigidité de l'arbre, la ductilité (résistance à la flexion) et la résistance à la torsion.
- Tests de stérilité et de particules: Les unités stérilisées passent avec succès les tests de stérilité, ainsi que les tests de particules insolubles conformes aux spécifications de la pharmacopée.
- Traçabilité de bout-à-fin: Les enregistrements électroniques relient les numéros de lots de matières premières, les paramètres des équipements de production, les identifiants des opérateurs, les données de surveillance environnementale et les rapports d'inspection des lots pour chaque cycle de production. Le traçage rapide des-causes profondes est activé en cas de-non-conformités.
Conclusion
Une aiguille Chiba en apparence simple est l'aboutissement de la science des matériaux, de l'usinage d'ultra-précision, de l'ingénierie des surfaces et d'une gestion rigoureuse de la qualité. Son processus de fabrication incarne parfaitement la maxime selon laquelle les détails déterminent le succès : une bavure à l'échelle micrométrique - peut exacerber un traumatisme tissulaire ; une déviation angulaire d'un-degré peut compromettre la sensation de pénétration et la précision de la position. C'est cette recherche incessante d'un savoir-faire impeccable et d'une surveillance constante et approfondie de la qualité qui transforme le métal inerte en un instrument clinique fiable, capable d'intervenir en toute sécurité sur le corps profond. Pour les fabricants de dispositifs médicaux, la norme de production des aiguilles de Chiba sert de test décisif pour leur compétence technique globale et leur culture d'entreprise centrée sur la qualité-.