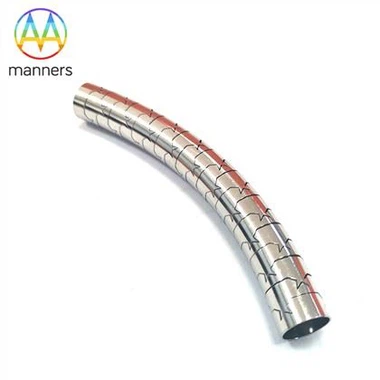
Hypotube enroulé : flux de travail de personnalisation OEM à partir de dessins 2D/3D et d'échantillons de référence
Sep 01, 2026
Points douloureux
Les équipementiers OEM de dispositifs médicaux rencontrent fréquemment des écarts de performances entre les attentes de conception et les pièces finies d’hypotubes enroulés. De nombreuses équipes d'ingénierie soumettent des dessins 2D/3D incomplets sans définir le pas de bobine, la tolérance de saignée, les dimensions des nervures pleines et les positions de transition de performances. Certains clients fournissent uniquement des échantillons de référence physiques sans documentation technique à l'appui ; les fabricants ne peuvent pas distinguer les caractéristiques intentionnelles de la géométrie enroulée de l’usure ou de la déformation de l’échantillon. Une mauvaise communication entre les équipes de conception et les fabricants de composants entraîne une défaillance des hypotubes enroulés livrés aux exigences de poussée, de torsion ou de flexibilité. Les révisions répétées des échantillons prolongent les cycles de R&D des dispositifs médicaux. L'hypotube enroulé comprend plusieurs variables couplées : plage dimensionnelle de Ø0,20 à 20 mm, largeur de saignée minimale de 0,012 mm, plusieurs qualités de matériaux et diverses structures à motif enroulé. Sans flux de travail personnalisé standardisé, il est facile de générer des composants non conformes sous les contraintes réglementaires ISO13485.
Principe de fonctionnement
L'hypotube enroulé personnalisé traduit les exigences fonctionnelles OEM en géométrie de fente enroulée découpée au laser et en spécifications matérielles. Les fabricants prennent en charge le traitement des tubes dans un diamètre extérieur de Ø0,20 à 20 mm et une largeur de saignée minimale de 0,012 mm. Deux modes de saisie personnalisés courants sont acceptés : dessins techniques 2D/3D ou échantillons physiques fournis par le client. Les dessins peuvent définir avec précision le diamètre intérieur-extérieur, la qualité du matériau, la disposition du motif enroulé, le pas de la bobine, la tolérance de saignée et les positions de transition mécanique. La personnalisation basée sur des échantillons nécessite une mesure par ingénierie inverse de la géométrie existante de l'hypotube enroulé ; néanmoins, la validation des performances reste obligatoire, car des écarts dimensionnels mineurs modifieront le comportement mécanique de type ressort. Les options de matériaux couvrent le 304,316L, le 17‑7PH, le L605 et le Nitinol. Les types de modèles en spirale (enroulement continu, spirale interrompue, spirale à assistance radiale, spirale sur mesure) sont configurés en fonction des objectifs fonctionnels cliniques. Toutes les activités de personnalisation et de fabrication suivent les cadres de gestion de la qualité ISO9001 : 2015 et ISO13485.
Classification des équipements et des modèles
Modèle de coupe en spirale continue : solution personnalisée pour les équipements endoscopiques à faible charge et haute flexibilité. Modèle de coupe en spirale interrompue : option personnalisée principale pour les hypotubes en spirale nécessitant une force de poussée et une conformité équilibrées pour les systèmes de distribution cardiovasculaire. Modèle de coupe en spirale à assistance radiale : zones flexibles locales personnalisées pour les tiges de cathéter généralement rigides avec des segments enroulés discrets. Modèles de coupe en spirale sur mesure : disposition de dégradés en spirale multi-segments entièrement personnalisée, la plus largement adoptée pour les projets OEM basés sur des dessins ou des échantillons. Canaux d'entrée personnalisés : 1) Dessin CAO 2D/3D : entrée technique préférée, complète avec les exigences en matière de dimensions, de tolérance, de matériaux et de finition de surface ; 2) échantillon physique : à titre de référence uniquement, doit être associé à une confirmation des paramètres d'ingénierie inverse. Sélection de matériaux pour l'hypotube enroulé personnalisé : série en acier inoxydable, alliage de cobalt L605, nitinol pour les exigences de structure enroulée superélastique.
Directives d'utilisation pratiques
Commencez par déterminer l'ensemble des exigences de performance : charge de poussée, efficacité de transfert de torsion, exigence anti-torsion et capacité de flexion distale. Donnez la priorité au dessin 2D/3D comme entrée personnalisée. Si des échantillons physiques sont fournis, séparez les caractéristiques de conception d’origine des dommages causés par l’usure et la déformation des échantillons. Dans les dessins, marquez le diamètre intérieur-extérieur, la qualité du matériau, les paramètres du motif enroulé, la valeur nominale et la tolérance du trait de scie, le pas de la bobine, les emplacements des zones de transition et les exigences d'ébavurage. Clarifier les exigences en matière de certification des lots de matières premières. Soumettez un dessin ou un échantillon aux fabricants certifiés ISO13485, confirmez la plage de tailles de Ø0,20 à 20 mm et la faisabilité du traitement d'une saignée minimale de 0,012 mm. Production complète d’échantillons de premier article ; effectuer des mesures dimensionnelles et des essais mécaniques au banc, y compris une évaluation de la poussée, de la torsion et de la flexion cyclique. Confirmez l'option d'emballage : carton standard ou emballage anti-déformation spécifié par le client. Approuvez la production de masse uniquement après que l’échantillon ait satisfait à tous les critères d’acceptation.
Expérience industrielle réelle
De nombreux projets d’hypotubes enroulés sur mesure qui ont échoué proviennent d’une documentation technique incomplète. Certains constructeurs OEM ont envoyé des échantillons physiques sans notes techniques ; les pièces reproduites semblaient visuellement identiques mais contenaient de subtiles déviations de saignée et de pas de bobine, ce qui entraînait une dérive évidente des performances du ressort. Les ingénieurs ont appris que la rétro-ingénierie par exemple ne peut pas remplacer la définition formelle des dessins ; une déformation mineure sur les échantillons soumis peut être interprétée à tort comme une conception intentionnelle à géométrie enroulée. Pour les hypotubes enroulés personnalisés 17‑7PH, l'absence de spécifications de traitement thermique entraîne une incohérence de résistance à grande échelle. Une description vague des zones de transition de gradient crée des points de concentration de contraintes inattendus. La vérification du premier article est irremplaçable, même pour les commandes d'échantillons. Une communication suffisante entre l’équipe de conception OEM et les fournisseurs de composants réduit considérablement les cycles d’itération.
Résumé et aperçu
La personnalisation OEM des hypotubes enroulés repose sur une transmission précise de l'intention de conception. 2Les dessins techniques D/3D constituent l'apport technique le plus fiable ; les échantillons physiques peuvent servir de référence mais ne peuvent pas remplacer les documents de spécifications formels. Les paramètres techniques clés incluent les données dimensionnelles, la qualité du matériau, la géométrie du motif enroulé, la tolérance de saignée et les paramètres de pas de bobine. L’inspection dimensionnelle du premier article et les tests mécaniques sur banc sont obligatoires pour la livraison de composants médicaux conformes à la norme ISO13485. Une communication adéquate réduit les risques de révisions répétées.
Perspectives futures et suggestions
Le futur flux de travail personnalisé des hypotubes enroulés intégrera une pré-évaluation basée sur la simulation avant la fabrication des échantillons physiques. Les concepteurs OEM doivent fournir une documentation technique complète plutôt que uniquement des échantillons physiques. Impliquer les fournisseurs d’hypotubes dès les premières phases de conception de R&D. Exploitez pleinement la capacité de modèle en spirale sur mesure pour développer des tiges à gradient de performance pour les dispositifs de réparation des AAA, de neurointervention et d'endoscopie urinaire. Maintenez une traçabilité complète de la documentation pour répondre aux exigences d’audit réglementaire des dispositifs médicaux.